不锈钢焊接风管焊接工艺要点及焊缝质量检测方法解析
2026-10-21
在暖通空调与工业排风系统中,不锈钢焊接风管因其耐腐蚀、耐高温、密封性好等优势,被广泛应用于化工、食品、医药等对洁净度要求较高的场景。与法兰连接的镀锌风管不同,焊接风管的焊缝质量直接决定系统的气密性与使用寿命,一旦出现未熔透、咬边或气孔,轻则漏风率超标,重则引发介质泄漏。因此,掌握焊接工艺要点与焊缝检测方法,是每个暖通施工团队绕不开的基本功。
一、焊接工艺的核心控制点
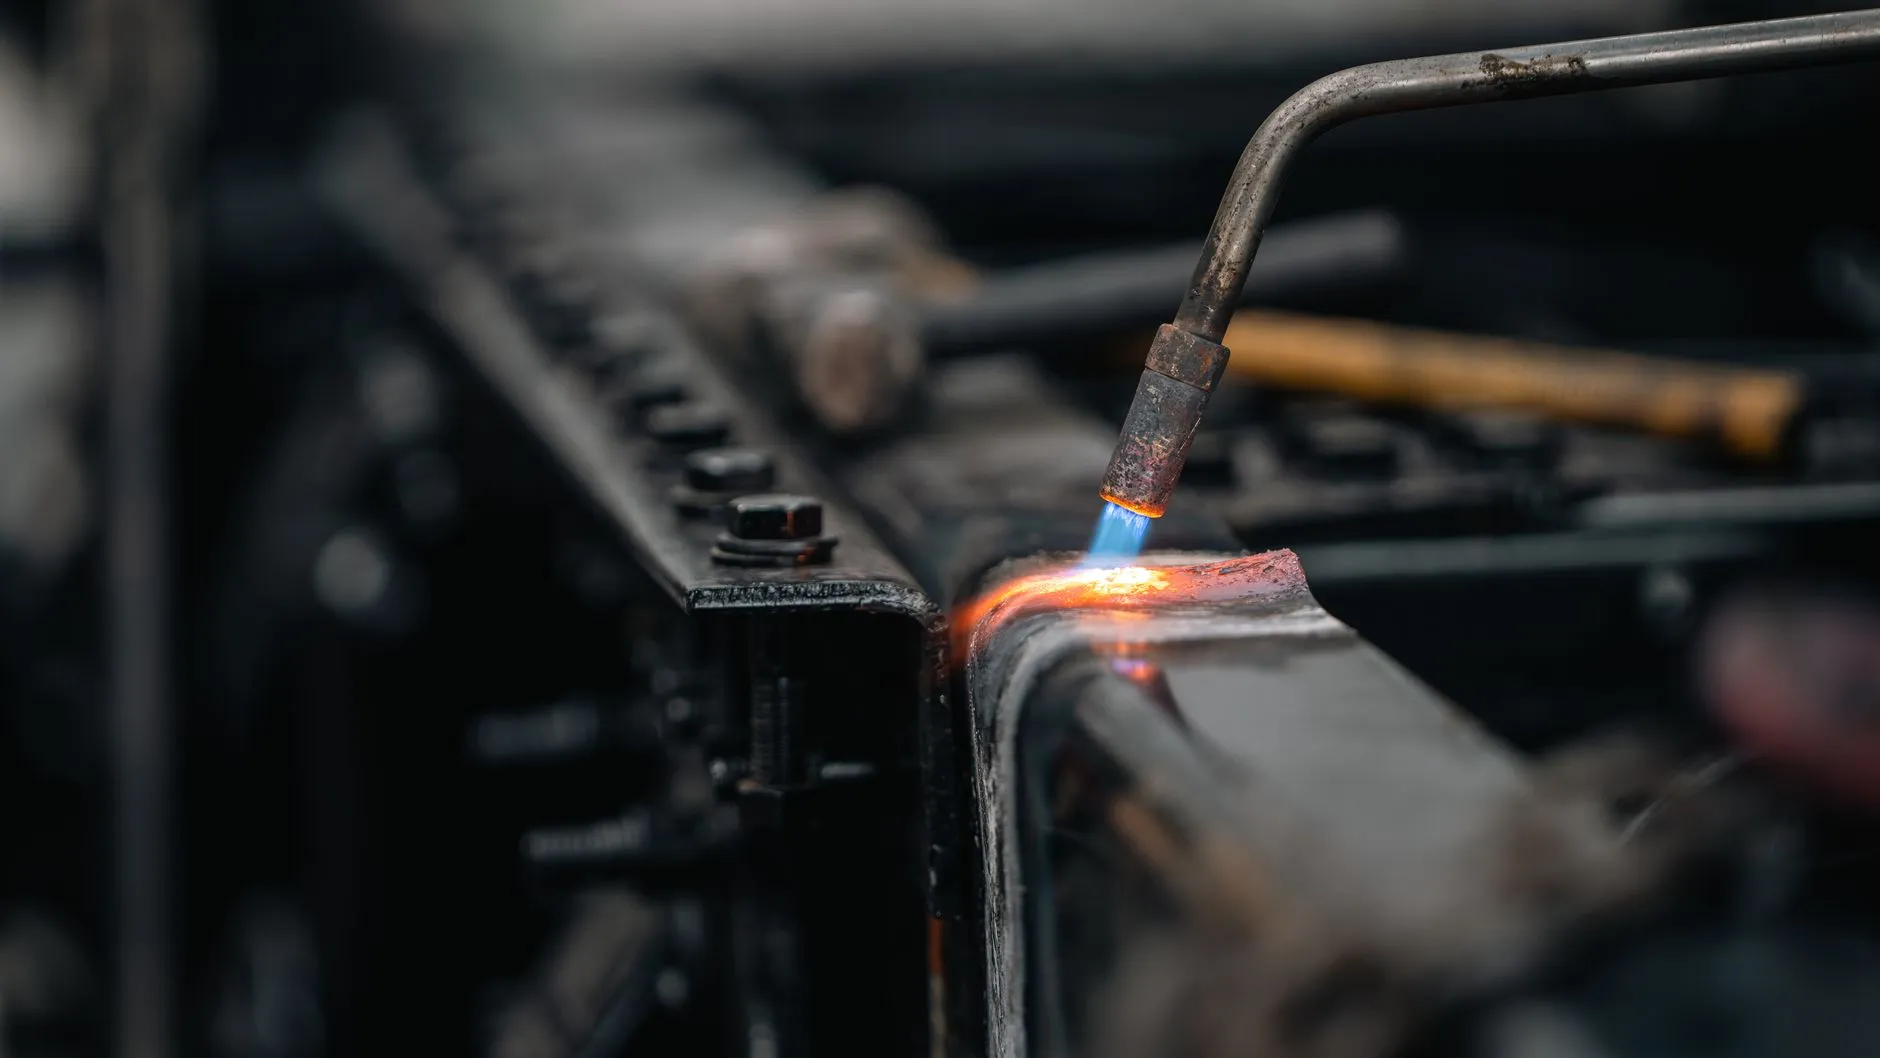
不锈钢风管常用氩弧焊(TIG)打底、手工电弧焊填充盖面,板厚1.0~3.0mm时优先采用单面焊双面成型工艺。工艺控制的关键在于三点:坡口清洁度、热输入量和层间温度。坡口两侧各20mm范围内必须用丙酮擦拭,去除油污与氧化膜,否则极易产生气孔。热输入建议控制在0.5~1.5kJ/mm,层间温度不超过150℃,防止晶粒粗化导致耐蚀性下降。
焊接参数方面,以1.5mm厚304不锈钢为例,TIG焊电流约70~90A,氩气流量8~12L/min,背面需充氩保护,氧含量控制在50ppm以下。这些细节看似琐碎,却是焊缝致密性的底层保障。
二、焊缝质量检测的实操方法
焊缝检测应遵循“先外观、再无损、后性能”的递进原则,常见手段包括:
- 外观检查:焊缝余高0~2mm,咬边深度不大于0.5mm,表面不得有裂纹、未熔合;
- 渗透检测(PT):适用于角焊缝与薄板对接缝的表面开口缺陷排查;
- 气密性试验:按规范以1.5倍工作压力保压,用肥皂水或氦质谱检漏,漏风率应≤1%;
- 射线检测(RT):重要管路按比例抽检,Ⅱ级焊缝合格。
实际项目中,气密性试验是最贴近使用工况的验证手段,尤其对连接电动风阀、气动风阀的接口段,建议逐段试压,避免阀体法兰与管壁焊缝成为泄漏薄弱点。
三、不同检测方法的适用性对比
为便于选型,下表列出三种常用方法的效率与成本差异(数据为行业经验值):
- 外观+气密性:单段检测约10~15分钟,成本低,适合批量常规焊接风管;
- 渗透检测:单段约20分钟,可发现0.1mm级表面缺陷,适合角缝;
- 射线检测:单段约40分钟,设备投入高,适合高压或剧毒介质管路。
从漏风率数据看,工艺受控的不锈钢焊接风管漏风率可稳定在0.5%以内,而焊缝存在未熔透的管段漏风率往往超过3%,差距在六倍以上——这也解释了为何检测环节不能省略。
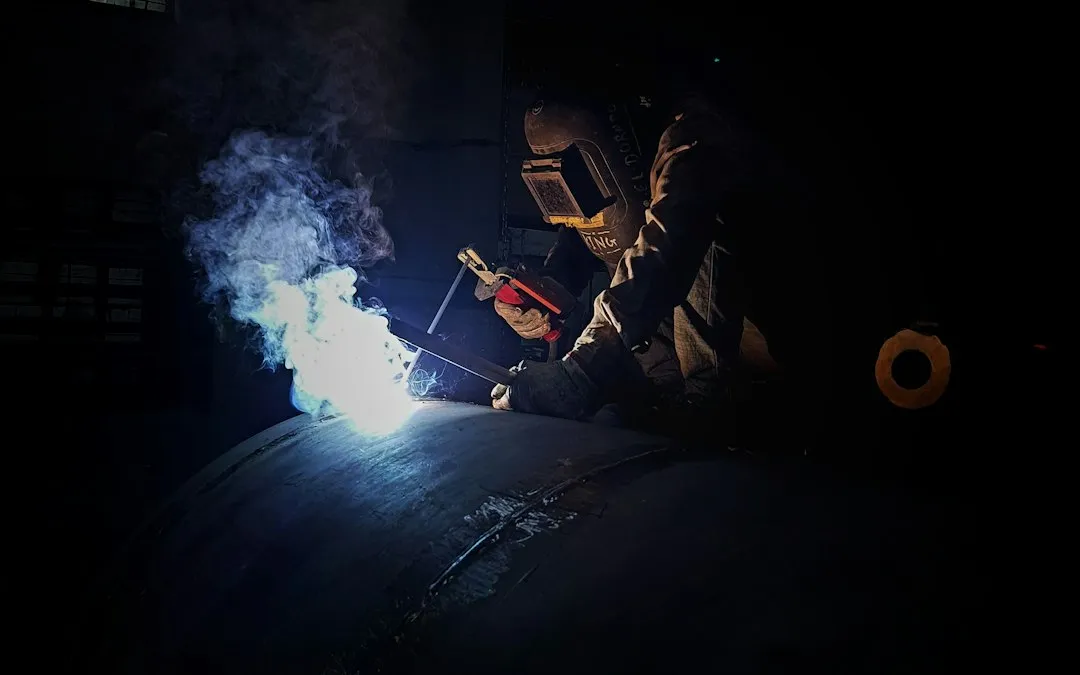
焊接工艺与检测是一体两面:参数控制决定焊缝“生得好”,检测手段确保焊缝“查得清”。对于涉及电动风阀、气动风阀联动控制的变风量系统,建议在风管预制阶段就建立焊缝编号档案,将焊接参数、检测结果与管段一一对应,为后续运维留出可追溯的技术底账。无锡绵江暖通环保设备有限公司在不锈钢风管预制与现场焊接中,始终坚持工艺评定先行、检测记录同步,这也是保障系统长期稳定运行的基础。