不锈钢焊接风管定制加工服务流程与质量管控要点说明
2026-10-29
不锈钢焊接风管在工业通风、废气排放和洁净车间等场景中承担着关键的气流输送任务。与咬口风管相比,焊接风管在密封性、结构强度和耐腐蚀性能上有着明显优势,尤其适合对气密性要求较高或输送介质具有一定腐蚀性的工况。无锡绵江暖通环保设备有限公司围绕不锈钢焊接风管提供定制化加工服务,从材质选型到焊接工艺、从尺寸设计到现场配合,形成了一套可落地的加工流程与质量管控体系。本文围绕定制加工的实际环节展开说明,供有采购或工程配套需求的读者参考。
一、不锈钢焊接风管定制加工的业务定位与适用场景
公司的不锈钢焊接风管业务属于实体产品定制加工服务,核心是根据项目图纸或工况参数,完成不锈钢风管的下料、成型、焊接、检验和交付。适用场景主要包括:化工与制药车间的腐蚀性气体排风管道、食品加工与洁净室的卫生级通风系统、高温烟气输送管道、以及配套电动风阀、气动风阀的通风管路系统。不同场景对材质牌号(如304、316L)、板厚(常见1.0mm至3.0mm)、焊缝形式和法兰连接方式的要求差异较大,定制加工正是为了解决这种非标需求。
二、加工流程与关键工序说明
定制加工通常按以下环节推进,每个环节都有对应的控制点:
- 图纸确认与工艺评审:核对风管截面尺寸、长度分段、法兰规格、支吊架位置及与其他阀部件(如电动风阀、气动风阀)的接口尺寸,确认焊接方式(连续焊或断续焊)和焊缝打磨要求。
- 下料与坡口处理:采用等离子或激光下料,控制切口垂直度与毛刺,板厚较大时开设坡口以保证熔透。
- 成型与组对:折弯成型后进行点焊定位,控制对角线偏差和法兰面平面度,避免焊接变形累积。
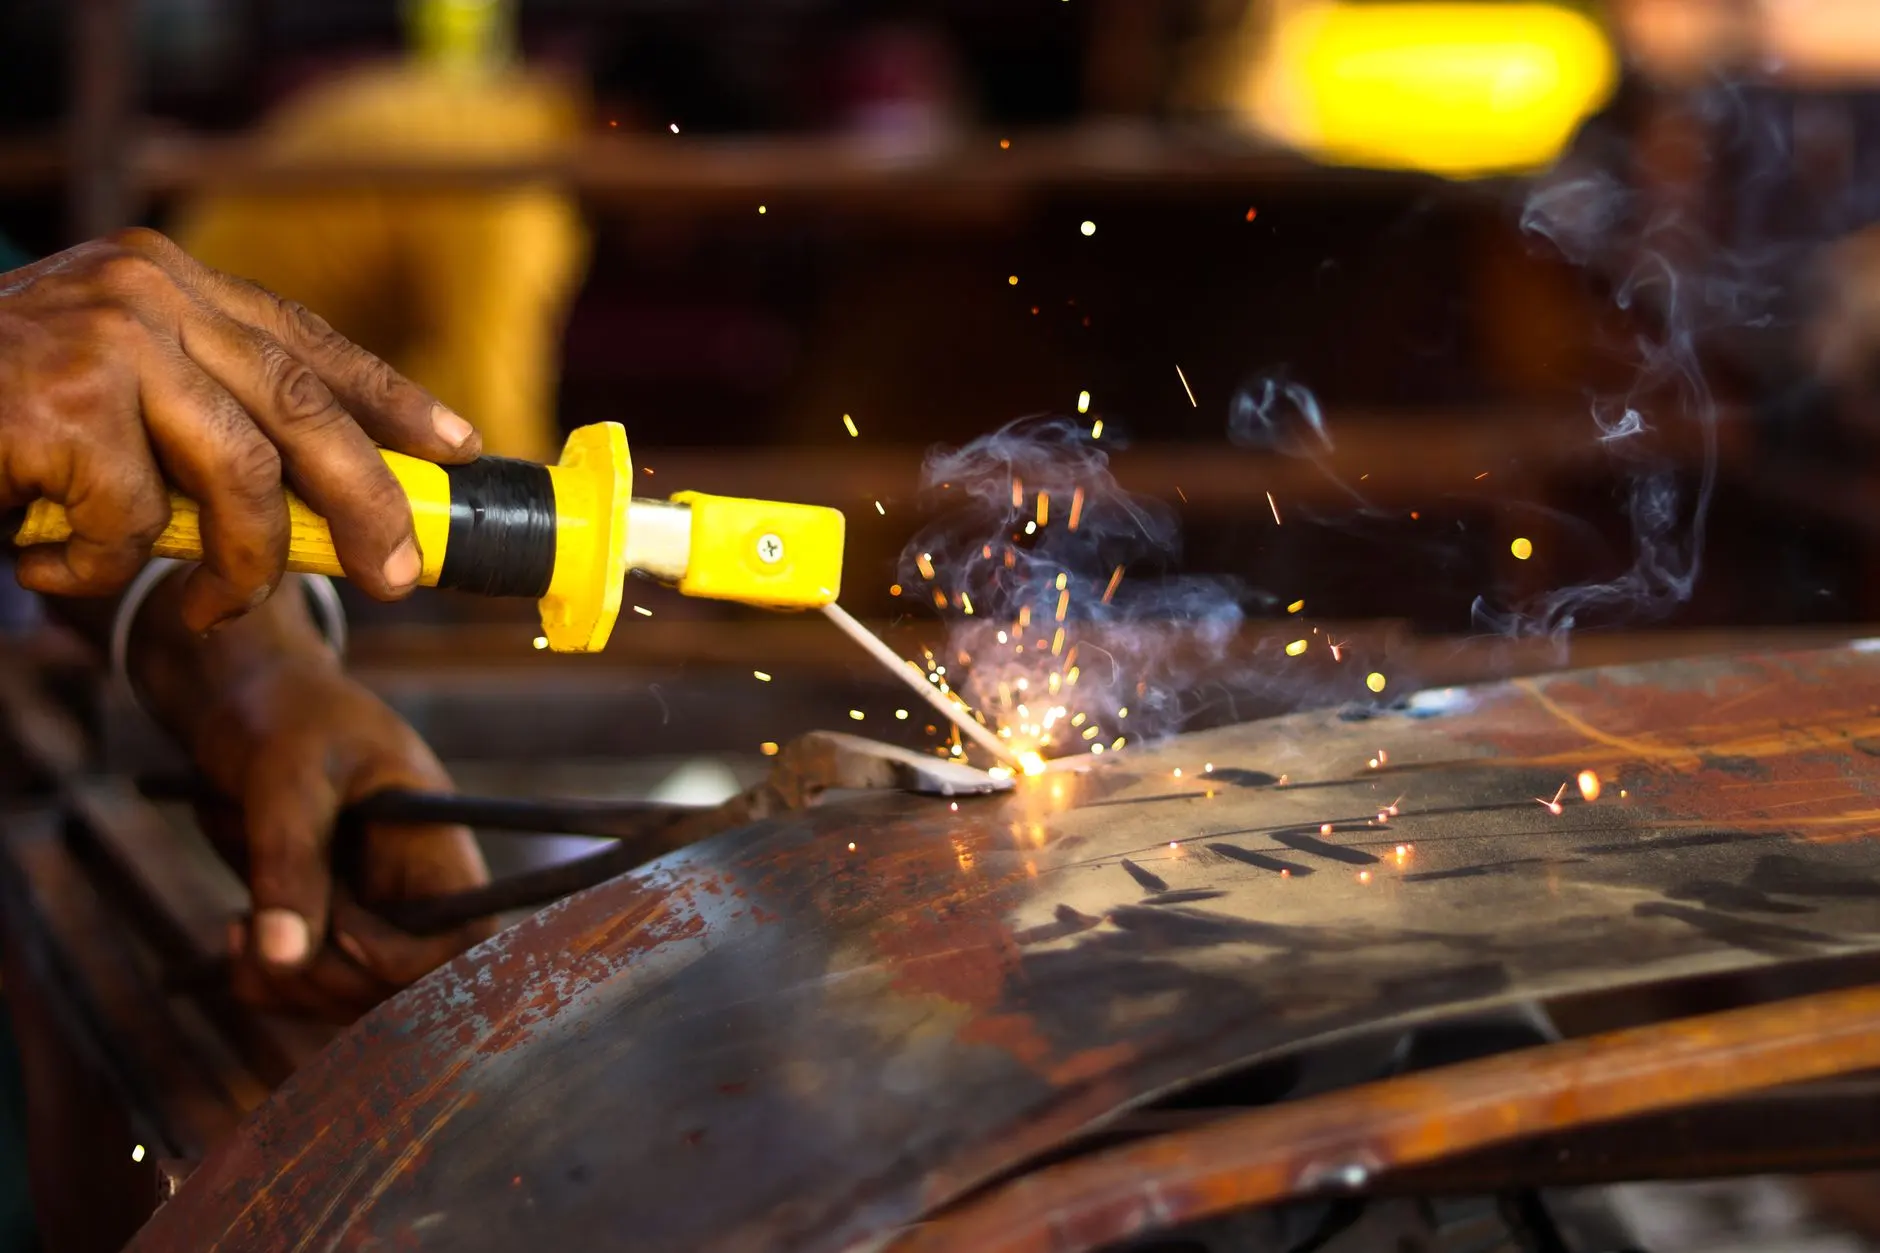
- 焊接施工:根据板厚选用氩弧焊或手工电弧焊,薄板优先氩弧焊以控制热输入,焊缝应连续致密,避免出现气孔、咬边和未熔合。
- 检验与表面处理:进行焊缝外观检查、煤油渗透或压缩空气气密性试验,必要时对焊缝进行酸洗钝化处理,恢复不锈钢表面耐蚀性。
三、质量管控要点与参数维度
焊接风管的质量差异往往体现在细节参数上,加工过程中重点关注以下维度:
- 焊缝质量:焊缝应饱满连续,无裂纹、烧穿和明显咬边,气密性试验保压时间内无泄漏。
- 几何尺寸:截面边长偏差、法兰面平面度、管段长度公差控制在图纸允许范围内,保证现场对接顺利。
- 材质一致性:核对板材质保书与实物标记,防止不同牌号混用影响耐腐蚀性能。
- 表面状态:焊后清理飞溅与氧化色,对卫生级或高洁净场景的焊接风管内表面进行打磨或钝化处理。
这些控制点直接关系到风管系统在使用中的漏风率和使用寿命,也是定制加工区别于通用型产品的地方。
四、选型与合作的实用建议
有定制需求的客户在沟通阶段,建议提供完整的系统图或风管平面图,注明输送介质、工作温度、系统压力以及配套电动风阀、气动风阀的安装位置和接口口径,便于加工方合理划分管段和设置法兰。对于批量较大或工期紧张的项目,可提前确认分段运输方案和现场组焊比例,减少现场安装难度。无锡绵江暖通环保设备有限公司在承接不锈钢焊接风管加工时,会根据项目工况给出材质与工艺建议,并在交付前完成气密性检验,确保到场产品可直接进入安装环节。