不锈钢焊接风管定制生产流程与加工工艺说明
2026-11-02
不锈钢焊接风管属于定制类实体产品,但它的交付过程高度依赖加工工艺与项目配合,因此了解生产流程本身,就是选型决策的一部分。无锡绵江暖通环保设备有限公司长期承接不锈钢焊接风管定制业务,同时配套供应电动风阀、气动风阀等通风系统部件,服务对象覆盖除尘、废气处理、厨房排烟、洁净车间等工程场景。以下从工艺、适用场景到下单配合,说明这类焊接风管是怎么做出来的、需要注意什么。
一、不锈钢焊接风管的工艺定位与产品特点
与咬口连接的镀锌风管不同,不锈钢风管多采用焊接成型,管体本身即为连续密封结构。常见材质为304、316L不锈钢,板厚按管径和系统压力选取,一般在小管径0.8mm至大截面1.5mm—3.0mm之间浮动。焊接方式以氩弧焊为主,对密封要求高的场合可采用满焊,对强度要求为主的场合可用断续焊加密封胶辅助。相比法兰夹紧的连接形式,焊接风管的优势在于漏风率低、耐腐蚀、可承受较高温度,缺点是现场修改余地小,因此尺寸必须在加工前确认到位。
二、定制生产流程:从图纸到成品
定制流程大致分为五个环节,每一步都影响最终成品与现场安装的匹配度:
- 图纸与参数确认:确认管径或截面尺寸、板厚、材质牌号、焊缝形式(满焊/断续焊)、法兰规格及连接方式,同时明确是否需预留电动风阀或气动风阀的安装接口。
- 放样下料:按展开图进行激光切割或等离子下料,保证板边平直,减少焊接变形。
- 卷圆/折方与组对:圆管卷制成型,矩形管折弯组对,点焊定位后校核圆度与对角线偏差。
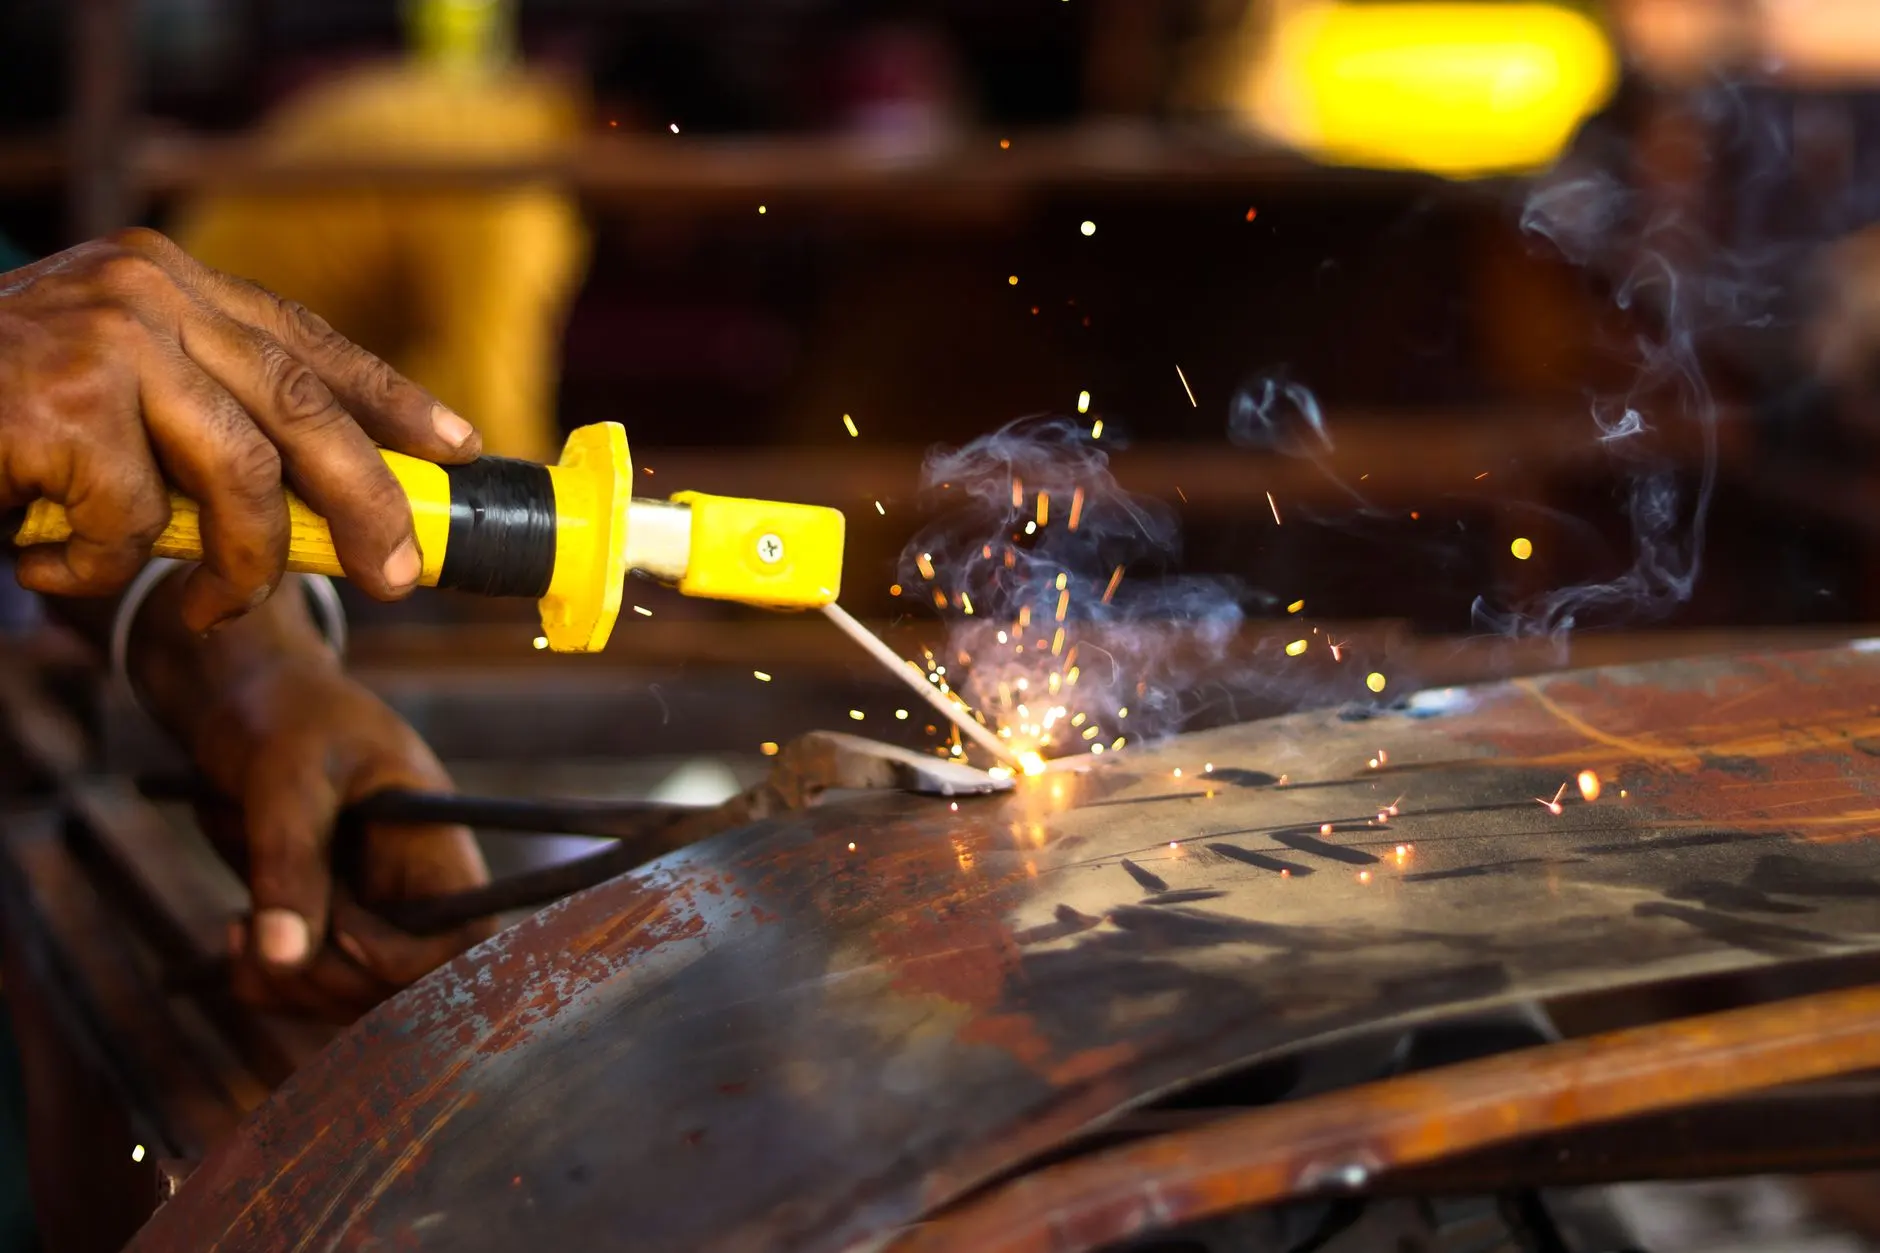
- 焊接与打磨:氩弧焊施焊,控制热输入防止变形,焊后清理焊缝、酸洗钝化处理(如需)。
- 检验与包装:进行外观与焊缝检查,必要时做漏光或漏风测试,按段编号后包装发运。
三、适用场景与选型建议
焊接风管适合输送含腐蚀性介质、高温烟气或对密封性要求较高的气体,例如化工废气收集、食品车间排风、实验室通风、锅炉烟气管道等。选型时建议关注三点:一是介质特性决定材质,含氯环境优先316L;二是系统压力决定板厚与焊缝形式,负压系统重点看漏风控制;三是连接部位的风阀配套,电动风阀便于远程控制与联动,气动风阀响应快、适合防爆或频繁动作场合,接口尺寸需在下料阶段一并预留,避免现场开孔破坏焊缝。
四、下单配合与常见问题
定制类产品最怕“图物不符”。建议客户提供带尺寸标注的平面图或系统图,注明每段的长度、变径位置和支管开孔方位;若现场条件不确定,可先做一段样品验证。常见问题集中在焊缝气孔、运输变形和法兰不匹配三处,前者与板材清洁度和焊接参数有关,后两者可通过分段长度控制和出厂前预拼装来规避。无锡绵江暖通环保设备有限公司在接单时会与客户逐项核对参数,不锈钢焊接风管与阀部件同步排产,减少现场二次加工。如需了解具体规格与交期,可直接提供图纸沟通。