不锈钢焊接风管生产制造工艺与质量检测标准介绍
2026-10-04
在工业通风与废气治理工程中,风管系统的密封性与耐腐蚀性直接决定整套设备的运行寿命。无锡绵江暖通环保设备有限公司围绕不锈钢焊接风管与不锈钢风管的制造,建立了一套从下料、成型到焊接、检测的完整工艺链路,同时配套电动风阀、气动风阀等控制部件,为不同工况提供可落地的通风管道解决方案。
一、不锈钢焊接风管的核心制造能力
公司采用304、316L等不锈钢板材作为主要原料,板厚覆盖0.8mm至3.0mm区间,可根据输送介质的腐蚀等级和系统压力进行选材。生产工艺包含以下几个关键环节:
- 数控下料与折弯:使用等离子切割与数控折弯机保证管段尺寸精度,对角线偏差控制在±2mm以内;
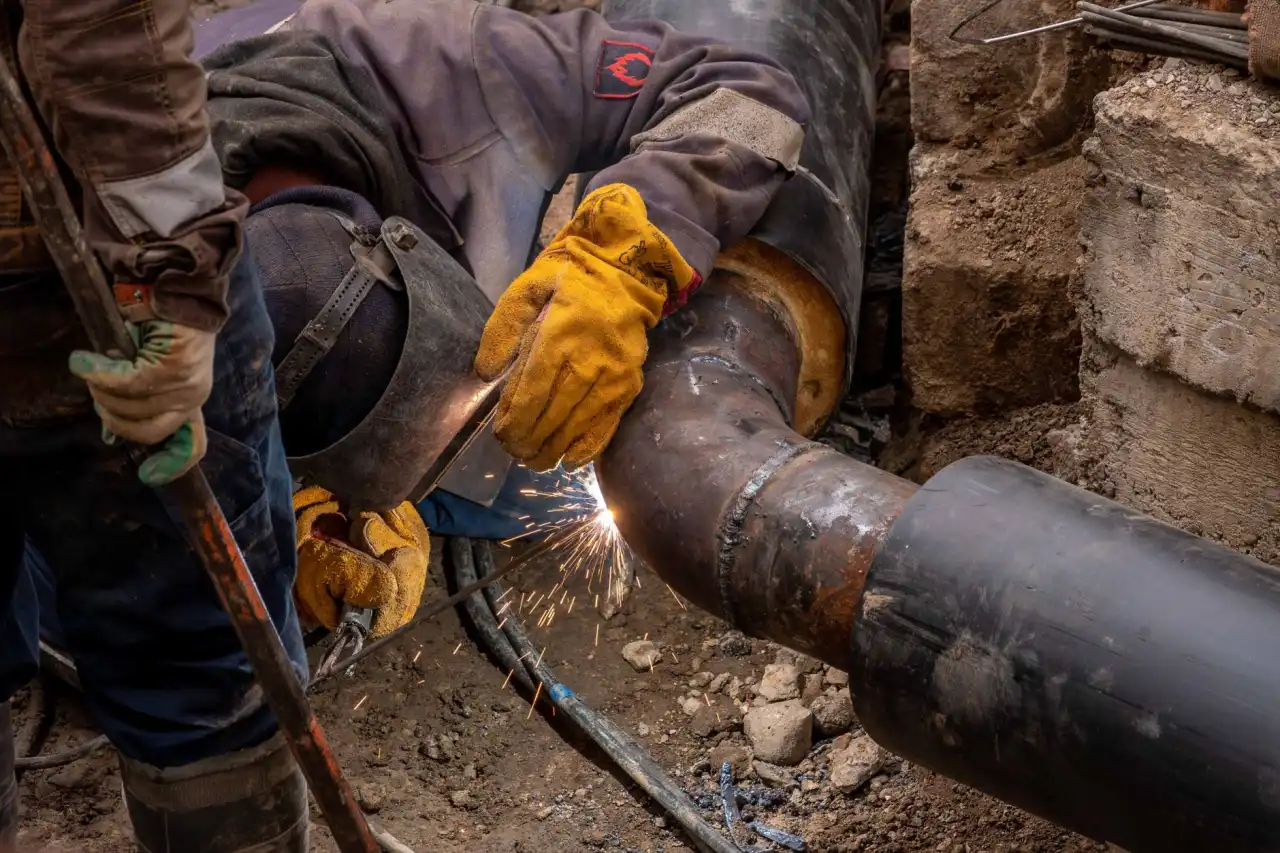
- 纵缝焊接:采用氩弧焊或激光焊完成纵缝拼接,焊缝连续、无虚焊,焊后做酸洗钝化处理;
- 法兰成型与组对:角钢法兰或共板法兰按风管边长匹配,螺栓孔距符合GB50243要求;
- 配件集成:根据系统需要加装电动风阀、气动风阀接口,预留执行器安装位置。
二、质量检测标准与执行依据
焊接风管的出厂检验参照《通风与空调工程施工质量验收规范》GB50243及《不锈钢焊接风管》相关技术要求执行,重点检测项目包括:
- 焊缝质量:目视检查焊缝表面不得有裂纹、气孔、未熔合;必要时进行渗透检测;
- 强度与严密性:按风管类别进行漏风量测试,低压系统漏风率≤6%,中压系统≤4%;
- 尺寸偏差:外边长允许偏差±2mm,管口平面度≤3mm;
- 表面处理:酸洗钝化后表面呈均匀银白色,无氧化皮残留。
每批次产品附带材质证明、焊接记录与检测报告,便于工程验收追溯。
三、适用场景与选型建议
不锈钢焊接风管适用于输送含酸碱蒸汽、高温烟气或对洁净度有要求的场合,例如化工车间排风、实验室通风、食品医药洁净空调、锅炉烟气余热回收等系统。选型时需关注三个维度:
- 介质特性:强腐蚀环境优先选用316L材质,一般排风可选304;
- 系统压力:中高压系统建议增加板厚并采用角钢法兰;
- 控制配套:需要调节风量时,可在支管处配置电动风阀或气动风阀,实现远程或自动控制。
四、合作流程与常见问题
客户提供风管系统图或现场尺寸后,公司技术团队会在1至2个工作日内完成深化排版与报价。常规订单生产周期为7至15天,紧急项目可协调加急排产。发货前提供出厂合格证与检测数据,必要时安排技术人员指导现场法兰连接与风阀调试。
常见问题方面,不少客户关心焊接风管与法兰连接处的密封处理——我们通常采用耐温密封胶条或石棉绳填缝,再配合螺栓紧固,确保接口不漏风。另有客户询问电动风阀与气动风阀的选型区别:电动风阀适合精确调节和楼宇自控系统联动,气动风阀则更适合防爆场合或需要快速启闭的工艺管线。无锡绵江暖通环保设备有限公司可根据系统控制要求提供配套建议,帮助项目在通风效率与运行成本之间取得平衡。