不锈钢风管焊接工艺质量控制要点与常见缺陷预防措施
在暖通空调与工业通风系统中,不锈钢焊接风管因其耐腐蚀、耐高温、内壁光滑等特性,被广泛应用于医药洁净车间、食品加工、化工排风等对空气质量要求严苛的场合。焊接质量直接决定风管的气密性等级与使用寿命,也是电动风阀、气动风阀等配套部件能否稳定联动运行的基础。实际生产中,焊接缺陷往往在系统调试或运行数月后才暴露,返工成本远高于过程控制投入。
一、焊接工艺的核心控制参数
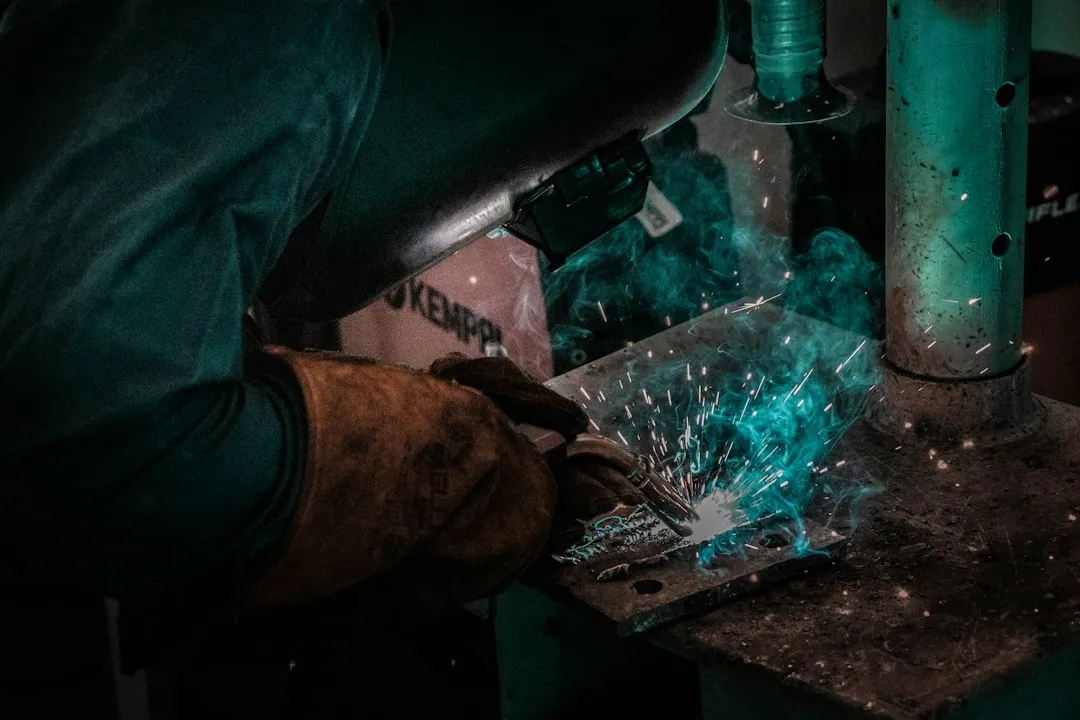
不锈钢薄板焊接(板厚通常0.5~1.5mm)与碳钢存在本质差异:导热系数低、线膨胀系数大,热输入稍有不慎便会产生变形与晶间腐蚀。手工氩弧焊(TIG)仍是当前不锈钢风管主流工艺,核心参数需围绕三点展开:
- 焊接电流:板厚1.0mm时建议60~90A,过高易烧穿,过低则熔深不足形成未熔合;
- 保护气体:正面氩气流量8~12L/min,背面需同步充氩保护,否则焊缝背面氧化发黑,耐蚀性大幅下降;
- 层间温度:控制在150℃以下,避免敏化区间(450~850℃)停留过久析出碳化铬。
对于咬口无法满足气密要求的场合,焊接风管应采用连续满焊而非断续焊,焊缝余高控制在0.5~1mm为宜。
二、常见缺陷成因与预防措施
生产现场高频出现的缺陷集中在气孔、未熔合、焊瘤与变形四类,其成因与对策可对照下表快速排查:
- 气孔:多因坡口及焊丝表面油污、水分未清除。焊前用丙酮擦拭坡口两侧20mm范围,焊丝随用随取,可减少80%以上气孔;
- 未熔合:电流偏低或焊接速度过快所致,表现为焊缝边缘存在直线状间隙,需适当提高热输入并保持电弧稳定;
- 焊瘤与烧穿:薄板焊接电流过大或装配间隙超标,组对时间隙应控制在0.5mm以内;
- 焊接变形:采用分段退焊法、对称施焊,配合刚性固定工装,可将法兰口平面度偏差控制在2mm以内。
值得注意的是,风管与电动风阀、气动风阀法兰对接处的焊缝,需重点检查角焊缝的熔透情况,该位置受力集中且易被忽视。
三、质量检验与数据参考
焊后检验应形成“外观→气密→无损”三级流程。外观检查按GB 50243要求,焊缝不得有裂纹、未熔合及连续咬边;气密性试验按风管压力等级分别采用漏光法或漏风量测试,中压系统漏风量应≤0.0352×P^0.65(m³/(h·m²))。以1.0mm厚304不锈钢满焊风管为例,工艺受控条件下焊缝一次合格率可达96%以上,而未做背面氩气保护时,晶间腐蚀敏感性试验失效率上升约3倍。
焊接质量控制的本质是把功夫下在引弧之前——坡口清理、组对精度、气体保护三项做到位,不锈钢焊接风管的长期气密性与耐蚀性才有保障,配套阀件的调节精度也才能落到实处。