焊接风管产品核心特点与工业通风适用场景详细介绍
2026-10-23
在工业通风与废气治理系统中,风管不仅是输送气流的通道,更直接影响系统的密封性、耐压能力和使用寿命。无锡绵江暖通环保设备有限公司围绕焊接风管形成的产品能力,主要面向对强度、气密性和耐腐蚀性有明确要求的工业场景,其中不锈钢焊接风管与配套的电动风阀、气动风阀常作为成套部件协同使用。
焊接风管的产品定位与核心特点
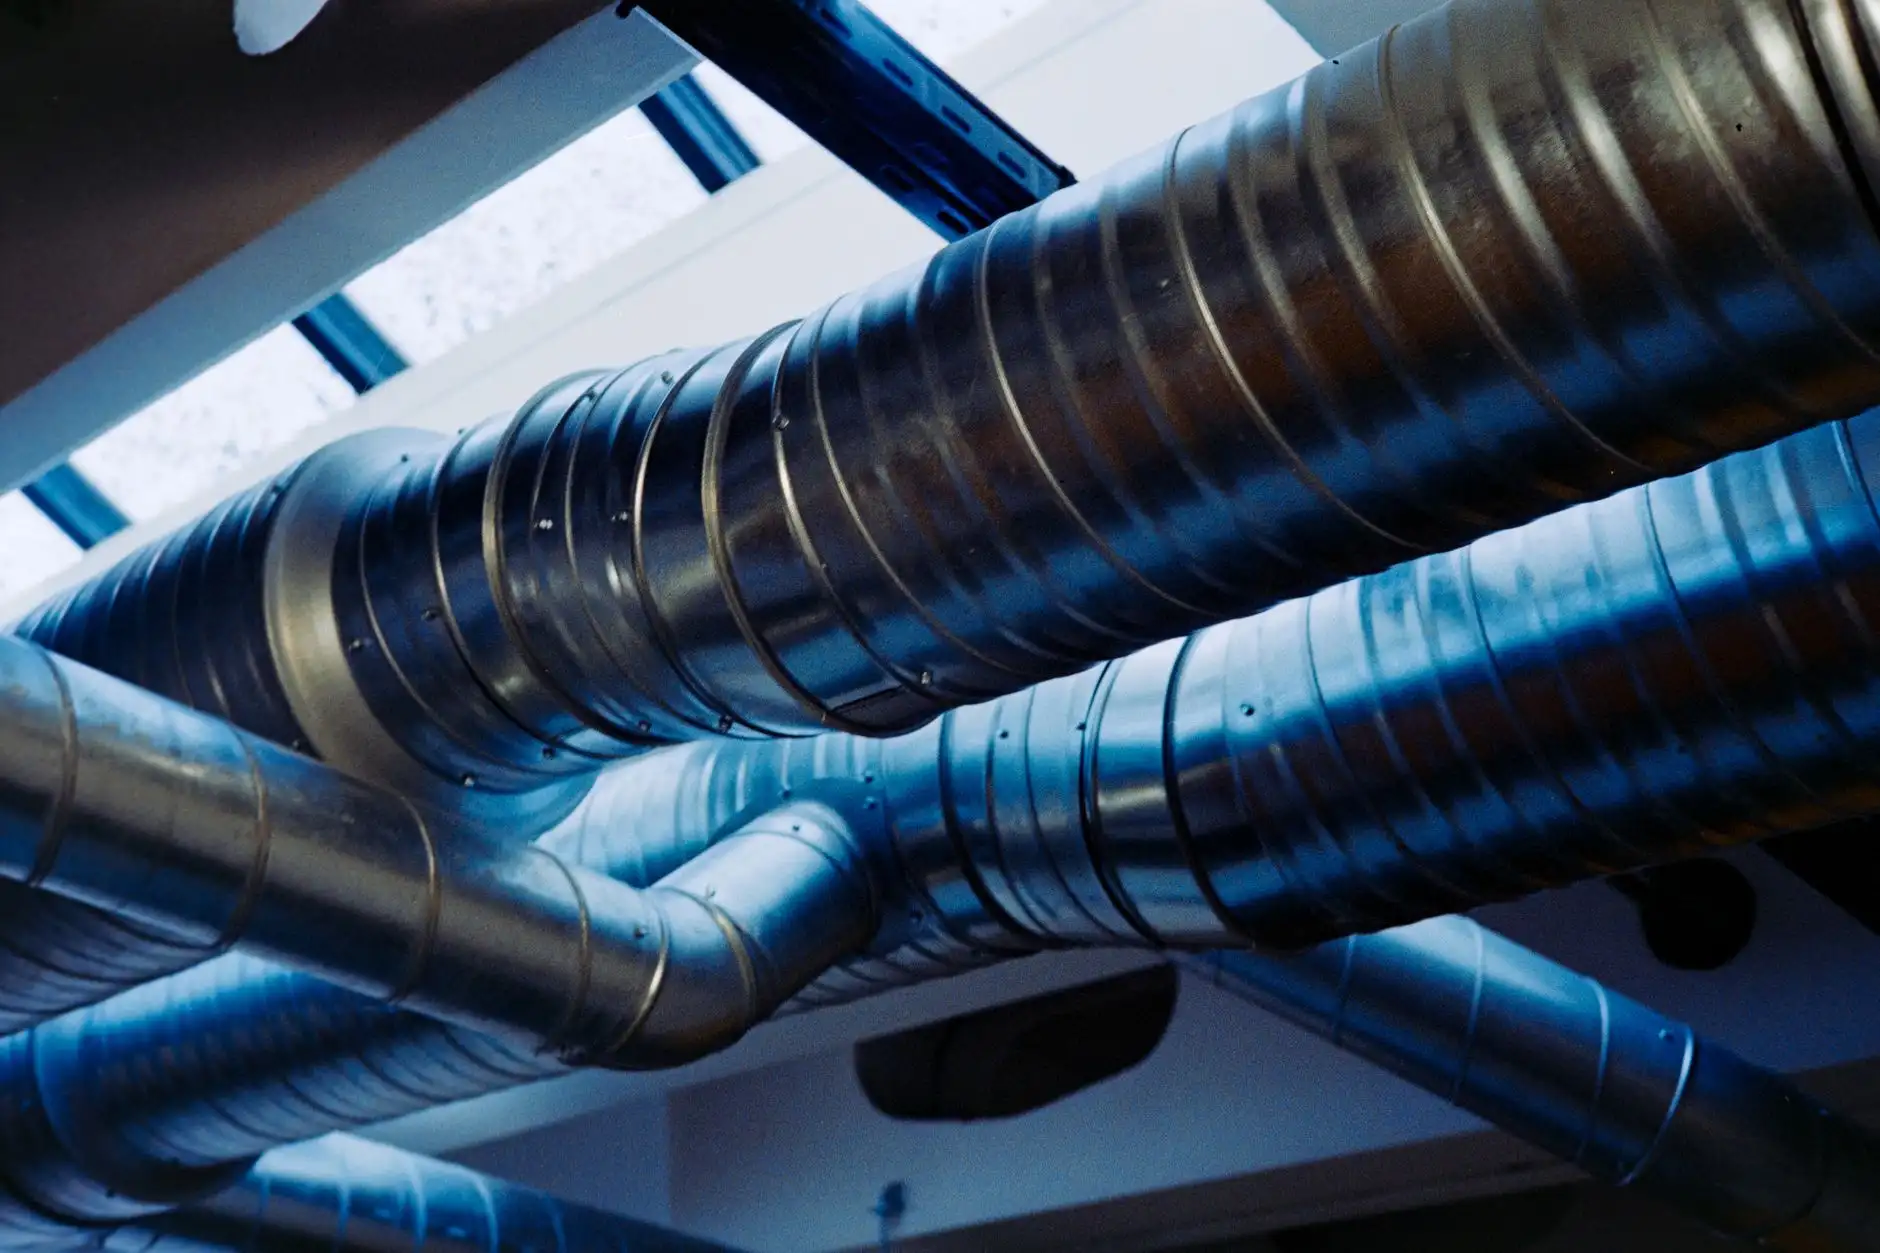
焊接风管区别于咬口风管的关键在于连接方式:板与板之间采用连续焊缝或分段满焊,法兰与管体之间同样以焊接固定。这种结构带来的直接优势是漏风率低、整体刚度高,在较高风压或存在振动的管路中不易出现脱节、变形。以不锈钢风管为例,常用材质为304、316L,板厚根据管径和系统压力可在0.8mm至3.0mm之间选择,焊缝需经过外观检查与必要的严密性试验。对于输送含尘、含酸碱雾或高温气流的场合,焊接工艺还能减少缝隙积尘和腐蚀起点。
配套阀件与系统协同
风管系统并非孤立存在,支管调节、区域切换和事故切断往往依赖阀件完成。电动风阀适合接入自控系统,通过0~10V信号或开关量实现远程调节,常用于变风量或联动排风;气动风阀则响应速度快、抗潮湿粉尘环境能力强,在防爆或高频率动作场合更具优势。选型时需核对阀体材质与风管一致、法兰规格匹配,并确认执行器扭矩是否满足阀板在系统压差下的动作要求。焊接风管与阀件之间建议采用法兰连接,便于后期检修更换。
适用场景与选型要点
- 化工与制药车间:输送腐蚀性废气,优先选用316L不锈钢焊接风管,配合气动风阀实现分区切换。
- 食品与洁净厂房:管道内壁需光滑易清洁,焊接后应做内壁处理,阀件选用卫生型结构。
- 焊接烟尘与打磨除尘:管路含尘量大,风速取值宜在18~22m/s,弯头与三通采用焊接成型以减少磨损泄漏。
- 高温排风:需考虑板材热膨胀,合理设置补偿段,焊缝按工艺评定执行。
选型时应提供风量、系统压力、介质温度与成分、安装空间四项基础参数,据此确定管径、板厚、材质及阀件执行方式,避免仅按经验套用。
制作与交付流程
常规流程为:现场测绘或图纸确认→材质与板厚核定→下料卷圆→焊接成型→焊缝检查与严密性试验→法兰装配→表面处理→出厂编号与包装。对于批量项目,建议在加工前确认分段长度与运输通道尺寸,减少现场二次切割。安装阶段应注意支吊架间距、焊缝朝向及与阀件的对中,系统调试时同步检查焊接风管各连接点的气密表现。
常见问题与协作建议
用户常关注焊接风管能否现场修改、阀件执行器如何供电、非标尺寸的供货周期等。一般而言,碳钢与不锈钢焊接风管不建议在现场随意开孔,如需调整应由供方出具方案。与厂家协作时,提供完整的系统图与工况说明,有助于在不锈钢焊接风管、电动风阀、气动风阀之间形成匹配的成套配置,降低后期返工概率。